Outil de cisaillement oscillé
1. Cet outil est utilisé pour le cisaillement de la tôle, capable de couper des formes telles que des rectangles et des trapèzes.
2. Cet équipement est monté sur la table de presse, avec un cutter intégré.
1. Cet outil est utilisé pour le cisaillement de la tôle, capable de couper des formes telles que des rectangles et des trapèzes.
2. Cet équipement est monté sur la table de presse, avec un cutter intégré.
Après l’outil, la feuille de coupe sera transportée vers la bande télescopique et, via le tapis roulant magnétique, jusqu’à l’empilement.
Photo de l’unité de cisaillement oscillée rotative dans la ligne CTL.
Pour plus d’aide,
Discutez en ligne maintenant ou appelez le 0572-883-2016.
Découvrez les lignes de cisaillement oscillant de SUMIKURA — conçues pour une découpe continue de tôle en tôle à grande vitesse et sans meules jusqu’à 80 m/min. Découvrez l’outil ROS (Rotary Oscillated Shear), les spécifications techniques, les matériaux compatibles et les options d’intégration complète de la ligne.
Les lignes de cisaillement oscillantes sont des systèmes avancés de traitement de bobine conçus pour couper la tôle en continu à grande vitesse sans interrompre l’alimentation du matériau entre les coupes. Contrairement aux cisaillements conventionnels à guillotine ou à butée, qui nécessitent que la bande s’arrête avant chaque course, un système de cisaillement oscillant utilise un outil de coupe monté sur un mécanisme rotatif et oscillant qui suit la feuille pendant la coupe puis se réinitialise instantanément pour le cycle suivant. Le résultat est un écoulement ininterrompu des matériaux, un débit nettement plus élevé et une fatigue mécanique significativement réduite tant sur les outils que sur les composants structurels.
SUMIKURA Co., Ltd., un fabricant spécialisé dans le traitement de lignes de bobine basé à Hamamatsu, Shizuoka, Japon, a développé une gamme complète de lignes de cisaillement oscillé couvrant à la fois des configurations à butée et rotative. Ces lignes sont conçues pour traiter l’acier à grande vitesse, l’acier laminé à froid, l’acier laminé à chaud et l’aluminium, ce qui les rend applicables dans les secteurs automobile, électroménager, construction et électronique.
Le cœur de l’offre de cisaillement oscillant de SUMIKURA est leCisaillement oscillant rotatifUnité ROS — un mécanisme de coupe de précision monté directement sur la table de presse avec un ensemble de coupe intégré. L’outil ROS est capable de réaliser des découpes rectangulaires ainsi que des profils trapézoïdaux, ce qui le rend particulièrement précieux pour le masquage de panneaux de carrosserie automobile et la production de pièces d’appareils électroménagers où les formes non orthogonales sont courantes.
Dans le système ROS, la tourelle portant les lames de coupe tourne simultanément pour correspondre à la vitesse linéaire de la plaque entrante et oscille transversalement pour compléter le coup de cisaillement. Une fois la coupe effectuée, la tourelle inverse son angle d’oscillation et revient à sa position d’origine tandis que la plaque continue d’avancer. Ce mouvement synchronisé élimine le temps d’inactivité qui définit le cisaillement conventionnel de type stop-stop et permet de maintenir de manière fiable des vitesses de ligne allant jusqu’à 80 mètres par minute.
Après le cisaillement, les blanks coupés sont transférés via un convoyeur à bande télescopique vers un tapis magnétique côté sortie, qui les transporte vers la station d’empilage en aval. Ce transfert fluide et continu empêche les collisions des blanks, réduit le marquage de surface et maintient la zone en avalEmpilement à videouEmpilement magnétiquealimenté à la bonne cadence sans trous de tampon ni empilements.
Les lignes de cisaillement oscillantes de SUMIKURA sont disponibles en deux configurations principales pour répondre à différentes exigences de production.
La première configuration gère des largeurs allant jusqu’à 2 500 mm, une épaisseur de matériau de 0,2 mm à 4,0 mm, et une plage d’angle oscillée de 0° à 35°. Elle supporte à la fois les modes de cisaillement à butée et à oscillation rotative, ce qui la rend flexible pour des environnements de production mixte où des blanks rectangulaires standard et des coupes en angle sont nécessaires dans la même ligne.
La seconde configuration est optimisée pour un fonctionnement oscillant rotatif avec des largeurs de matériaux allant de 400 mm à 1 850 mm et des longueurs de 500 mm à 4 000 mm. L’angle oscillé s’étend de 0° à 32°, et l’épaisseur du matériau varie de 0,4 mm à 3,0 mm. Les deux configurations atteignent une vitesse maximale de ligne de 80 m/min et acceptent l’acier à grande vitesse (HSS), l’acier laminé à froid (CRS) et l’acier laminé à chaud (HRS) comme matériaux compatibles standard.
Le paramètre d’angle oscillé est particulièrement significatif d’un point de vue technique. En coupant à un angle par rapport à l’axe de la bande plutôt qu’à une perpendiculaire, la ligne de cisaillement peut produire des blanks trapézoïdaux adaptés aux matrices de presse progressive, aux profils de panneaux de toit et à la préparation des blanks soudés sur mesure. La capacité d’ajuster cet angle entre 0° et 35° à la volée — sans arrêter la ligne — est l’un des principaux avantages techniques de l’architecture oscillante rotative de SUMIKURA par rapport aux concurrents à angle fixe.
Écoulement continu du matériau sans cycles d’arrêt et de démarrage. Comme l’outil de coupe suit la feuille pendant la course de cisaillement, la bande ne décélère jamais entre les coupes. Cela supprime les cycles de charge inertiel qui usent les rouleaux d’alimentation, les rouleaux de pincement et les composants de la cavité dans les lignes de type stop, et élimine les transitoires d’accélération qui peuvent introduire des erreurs de mesure de longueur dans les systèmes de contrôle coupe-longueur basés sur encodeur.
Coupe sans bavure, à faible impact. L’action de cisaillement progressive de la lame oscillante — qui engage le métal selon un arc en flèche plutôt qu’une seule ligne simultanée — répartit la force de coupe sur un temps de maintien plus long. Cela produit une face de cisaillement plus propre avec une hauteur minimale de meule, réduisant ou éliminant le besoin d’opérations secondaires de finition des tranchants avant le formage ou la soudure. Cela réduit également le tonnage maximal nécessaire par le système d’entraînement de presse, ce qui a un effet direct positif sur la durée de vie de fatigue du cadre et la dimension des servomoteurs.
Compatibilité large des matériaux. Le système traite des matériaux allant de l’acier laminé à froid ultra-fin à écartement de feuille de 0,2 mm jusqu’au HSS structurel de 4,0 mm en configuration à ligne unique, ce qui est particulièrement précieux pour les centres de service métallurgique desservant plusieurs clients avec différentes spécifications de bobines entrantes. Aucun changement d’outillage n’est nécessaire pour passer d’une classe de matériau à l’autre, car l’ajustement des dégagements est géré via le système automatisé de réglage des outils.
Intégration avec des solutions en amont et en aval. Une ligne de cisaillement oscillante ne fonctionne pas isolément. SUMIKURA conçoit chaque ligne pour une intégration transparente avec les composants en amont, y compris leSix-Hi Levelerpour la correction de la planéité, leBridon à ceinturepour le contrôle de la tension de la bande, et leCoupe-bordspour le retrait des bords de fraise. Côté sortie, la conduite se connecte à des empilements à vide ou magnétiques,Appareils de ferraillepour l’élimination des bords, etMachines à laverpour la préparation de la surface avant le revêtement ou la peinture.
Changement automatique d’outil et échange de cassettes. Le temps d’arrêt lors du changement d’outil est une source principale de perte OEE sur les lignes de cisaillement à haut volume. SUMIKURA répond à cela par saSystème d’échange de cassettes, ce qui permet de pré-préparer et d’échanger l’ensemble de la cartouche de nivellement et de l’outil de cisaillement en une seule opération guidée sans démonter la structure de la ligne. De même, leSystème d’échange de fendeursaccélère les changements de jeu de lames rotatives sur les lignes combinées. Ces systèmes ensemble supportent des temps de changement complet inférieurs à 20 minutes sur des lignes correctement configurées.
LeOutil de cisaillement oscillélui-même est un sous-ensemble de précision monté sur la table de presse. La conception intégrée du coupeur permet de maintenir l’alignement de la lame dans la cassette d’outils, de sorte que le jeu lame-lame — qui régit la qualité de coupe et la hauteur des meules — n’a pas besoin d’être rétabli après chaque changement d’outil. SUMIKURA conçoit le matériau de la lame et la géométrie des tranchants pour correspondre à la dureté et aux caractéristiques de durcissement de la bande traitée, ce qui est particulièrement important lors de la coupe de grades HSS dont la limite d’élasticité peut dépasser 780 MPa.
La géométrie de l’outil permet à la fois des profils de cisaillement rectangulaires et trapézoïdaux. Pour les blanks trapézoïdaux, le support de la lame est indexé à l’angle oscillé programmé avant chaque tirage de production. L’angle est réglé et verrouillé via l’interface de contrôle, et le mécanisme oscillant rotatif compense automatiquement la géométrie de coupe non perpendiculaire lors de la synchronisation du mouvement. Cette capacité permet aux lignes de cisaillement oscillantes de SUMIKURA de servir de solutions de pré-presse directe pour les presses à estampe, réduisant le nombre d’étapes progressives nécessaires pour obtenir une forme finale de l’épuration.
SUMIKURA conçoit la technologie de cisaillement oscillant comme un module au sein d’un écosystème complet de traitement de bobines. L’extrémité en amont d’une ligne complète commence généralement par un dérouleur ou un dérouleur alimentant la bobine dans une section de redressement et de nivellement. Pour les applications nécessitant une platitude exceptionnelle — telles que les panneaux extérieurs automobiles exposés ou les lamines électriques de précision — leSix-Hi LevelerAvec ses roulis anti-carrossage et son contrôle hydraulique de la couronne, la solution privilégiée est la solution privilégiée, capable de corriger simultanément l’onde de bord, la boucle centrale et la proue longitudinale.
Depuis le niveleur, la bande passe à travers leBridon à ceinturequi maintient une zone de tension constante entre le niveleur et le cisaillement, empêchant les fluctuations de tension qui autrement provoqueraient une variation de longueur au point de coupe. UnCoupe-bordspeut être positionné en amont du cisaillement pour retirer le bord irrégulier du fraiseur avant le blanking, garantissant que le blank cisaillé ait une largeur uniforme et que toute fissure du bord original de la bobine soit éliminée avant la formation.
L’unité de cisaillement oscillante elle-même est le cœur de la ligne, suivie du convoyeur télescopique et du système de transfert magnétique qui livrent les blanks à la station d’empilement. Selon que le matériau blanc soit ferromagnétique ou non ferromagnétique (aluminium), le stacker sera unEmpilement magnétiqueou unEmpilement à viderespectivement. Pour les lignes de traitement de bandes huilées ou revêtues, uneMachine à laverpeuvent être positionnés en aval du cisaillement pour nettoyer les surfaces vierges avant l’empilement ou l’expédition de palettes.
Cette architecture complète et modulaire en ligne reflète la position de SUMIKURA en tant qu’intégrateur système complet. Les clients peuvent commander des solutions individuelles ou une clé en main complèteLigne de coupe à longueuravec le cisaillement oscillant comme station de coupe principale, soutenue par SUMIKURA.Réseau de service et de maintenancepour un soutien opérationnel continu.
Les lignes de cisaillement oscillantes desservent des industries où le blanking à haut volume et haute précision à partir de bobine constitue un goulot d’étranglement de production.
Dans la fabrication automobile, les lignes de cisaillement oscillantes produisent des éclats de panneaux de carrosserie, des pièces d’armature intérieure de porte et des composants de châssis structurels. La capacité à générer des écussons trapézoïdaux et inclinés directement à partir de la bobine réduit la déferture par rapport au blanking rectangulaire, ce qui est crucial lors du traitement d’aciers avancés et coûteux à haute résistance.
Dans la fabrication d’appareils électroménagers, les conduites coupent des panneaux de tubage pour les réfrigérateurs, les tambours de machines à laver, les portes de four et les boîtiers de climatisation, où la qualité des bords affecte directement l’adhérence en aval du formage et de la peinture.
Dans les centres de service métallique, les lignes de cisaillement oscillantes offrent la flexibilité de traiter plusieurs commandes avec différentes dimensions, matériaux et angles oscillés en un seul décalage, avec un changement rapide entre les tâches soutenu par les systèmes de cassette et d’échange d’outils.
Dans les matériaux de construction, les conduites coupent les panneaux de revêtement, les tôles de toiture et les composants métalliques architecturaux, nécessitant des tolérances précises de longueur et d’angle que les cisailles à guillotine conventionnelles ne peuvent pas atteindre à des vitesses de production acceptables.
Dans la fabrication électrique et électronique, les lignes traitent des lames en acier laminé à froid à faible épaisseur et en acier silicium pour les noyaux moteurs et les cheminées de transformateurs, où les bords sans meules sont une exigence fonctionnelle, et non seulement esthétique, car les meules dans les piles de lamination augmentent les pertes en courant de Foucault et dégradent l’efficacité magnétique.
SUMIKURA Co., Ltd. a été fondée au Japon et combine la discipline de l’ingénierie japonaise avec les opérations de fabrication dans son site chinois situé au 265 Yixian Road, Deqing, Zhejiang. Cette structure à double base permet à SUMIKURA de servir des clients mondiaux selon les normes japonaises tout en maintenant une production compétitive en termes de coûts et des délais de livraison rapides pour les commandes internationales. Le siège social de l’entreprise au Japon est situé au 487-3 Sanshincho, Chuoku, Hamamatsu, Shizuoka, avec un contact pour le marché international accessible au +86 572-883-2016.
SUMIKURA se décrit comme un spécialiste dédié aux lignes de coupe, ce qui se reflète dans la richesse de son portefeuille de solutions. Plutôt que d’offrir un équipement de traitement de bobine générique, SUMIKURA ingénie chaque composant — à partir deOutil oscilléet le nivellant vers le stacker et le système de gestion des ferrailles — pour fonctionner ensemble comme un système validé. Les clients envisageant un investissement en blanking ou en coupe à longueur peuvent consulter l’intégralitéPortefeuille des lignes, y comprisSuppression des lignesetLignes de fendre, comme configurations complémentaires ou alternatives selon leur géométrie vierge et leurs exigences de volume de production.
Les clients potentiels et partenaires de distribution peuvent consulter SUMIKURA’sPhilosophie d’entreprise et réseau de ventepour comprendre l’engagement de l’entreprise envers des relations clients à long terme, ou explorerOpportunités de partenariat avec les agentspour représenter les lignes de SUMIKURA sur les marchés régionaux. Pour les demandes techniques, les spécifications ou les devis, lePage de contactFournit un accès direct à l’équipe d’ingénierie commerciale.
Vos spécialistes de la ligne de coupe !
 Usine au Japon
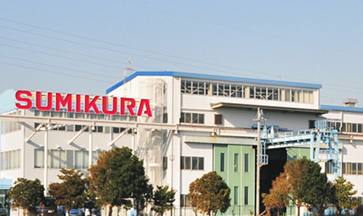
ADRESSE
487-3, Sanshincho, Chuoku, Hamamatsu, Shizuoka, Japon
 Marché local du Japon :+81 53-425-5331
Usine en Chine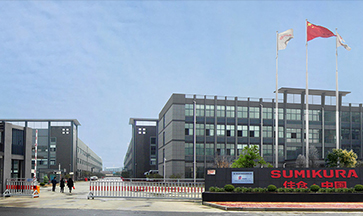
ADRESSE
265 Yixian Road, Deqing, Zhejiang, Chine
Marché d’outre-mer :+86 572-883-2016


